Balluff Ultrasonik Sensörlerle Rulo Malzeme Takibi ve Kesintisiz Üretim
Lastik üretimi ve rulo beslemeli endüstriyel proseslerde malzemenin doğru zamanda yenilenmesi, üretim sürekliliği açısından kritik öneme sahiptir. Balluff ultrasonik sensörler, üretim makinesindeki ruloların çapını temassız olarak ölçerek malzeme miktarının izlenmesini ve yeni rulonun zamanında hazırlanmasını destekler. Kauçuk, tekstil ve çelik kord gibi farklı malzemelerin bulunduğu üretim hatlarında bu yaklaşım; plansız malzeme tükenmesini önlemeye, operatörlerin işini kolaylaştırmaya ve prosesin daha öngörülebilir şekilde yönetilmesine yardımcı olur.
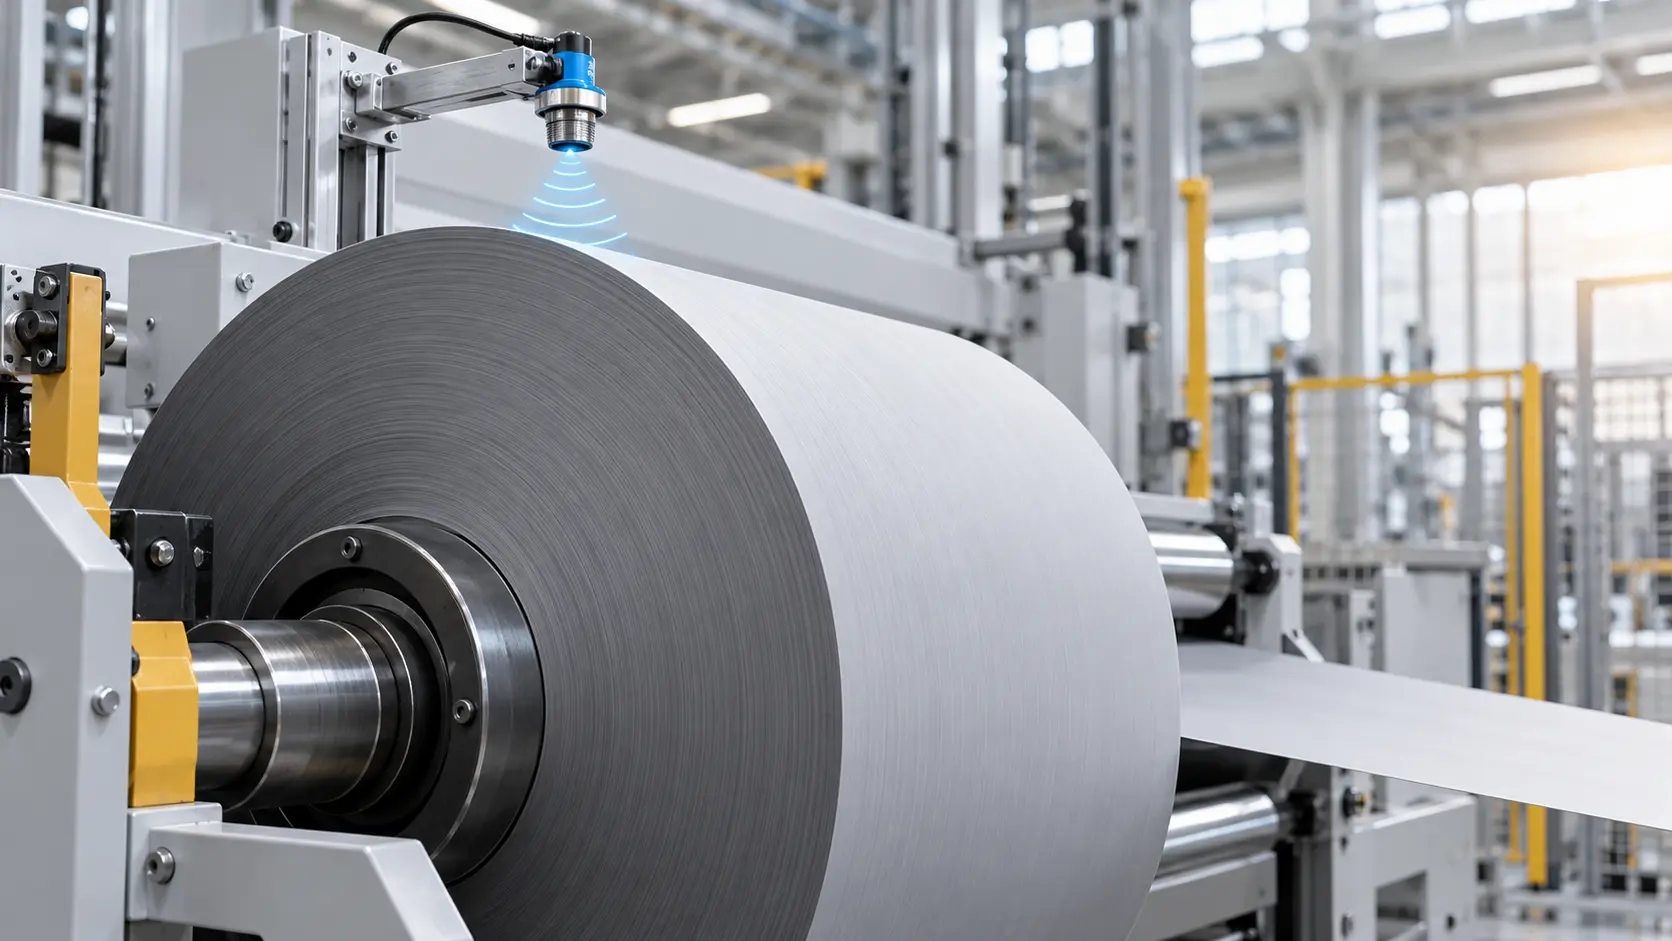
Rulo Malzeme Takibi Neden Önemlidir?
Bir üretim hattının verimli çalışması yalnızca makine hızına veya otomasyon seviyesine bağlı değildir. Üretimde kullanılan malzemenin kesintisiz şekilde sağlanması da aynı derecede önemlidir. Özellikle lastik üretim makinelerinde kauçuk, tekstil kord veya çelik kord gibi malzemeler büyük rulolar üzerinden prosese beslenir.
Üretim devam ettikçe rulonun dış çapı küçülür. Kalan malzeme zamanında takip edilmediğinde yeni rulonun hazırlanması gecikebilir. Bu durum, üretim planlamasında beklenmeyen kesintilere veya malzeme değişimi sırasında zaman kaybına yol açabilir.
Geleneksel uygulamalarda operatörler kalan malzemeyi görsel olarak kontrol edebilir. Ancak büyük üretim hatlarında, birden fazla besleme noktasının bulunduğu makinelerde veya yüksek hızda çalışan sistemlerde yalnızca görsel kontrol yeterli olmayabilir.
Temel yaklaşım: Malzemenin tamamen tükenmesini beklemek yerine rulo çapındaki değişimi sürekli ölçmek, yeni malzemenin ne zaman hazırlanması gerektiğine ilişkin kontrol sistemine erken bilgi sağlar.
Bu ihtiyaca yönelik geliştirilen Balluff ultrasonik sensörler, dönen rulonun yüzeyine fiziksel temas etmeden mesafe ölçümü yapabilir. Ölçüm verisi, uygun kontrol altyapısıyla birleştirilerek malzeme değişim sürecinin daha kontrollü yürütülmesini sağlar.
Ultrasonik Sensörler Rulo Çapını Nasıl Ölçer?
Ultrasonik sensörler, yüksek frekanslı ses dalgalarını kullanarak nesnelerin uzaklığını belirleyen temassız ölçüm cihazlarıdır. Sensör tarafından gönderilen ses dalgası hedef yüzeyden yansır ve sensöre geri döner. Gidiş-dönüş süresi değerlendirilerek hedefe olan mesafe hesaplanır.
Rulo malzeme takibinde sensör, uygun bir montaj aparatıyla rulonun dış yüzeyine bakacak şekilde konumlandırılır. Rulo çapı küçüldükçe sensör ile malzeme yüzeyi arasındaki mesafe değişir. Bu değişim, kalan malzemenin izlenmesinde kullanılabilecek bir ölçüm verisine dönüşür.
Rulo Yüzeyinin Algılanması
Ultrasonik sensör, üretim hattındaki rulonun dış yüzeyine ses dalgaları gönderir. Malzemenin yüzeyinden dönen yankı ile sensör arasındaki mesafe belirlenir.
Çap Değişiminin Takibi
Üretim ilerledikçe malzeme rulodan çözülür ve dış çap azalır. Sensörün ölçtüğü mesafedeki değişim, uygun mekanik referans bilgileri kullanılarak rulo çapına dönüştürülebilir.
Ölçüm Verisinin Kontrol Sistemine Aktarılması
Sensörden alınan bilgi, seçilen ürünün çıkış tipine göre PLC veya uygun otomasyon altyapısına aktarılır. IO-Link destekli modellerde proses ve diagnostik verileri de haberleşme sistemine dahil edilebilir.
Malzeme Değişimi İçin Erken Uyarı
Ölçülen çap önceden belirlenen alt sınıra yaklaştığında kontrol sistemi uyarı oluşturabilir. Böylece operatör, mevcut malzeme tamamen tükenmeden yeni rulonun hazırlığını planlayabilir.
Ölçülen Mesafe Rulo Çapına Nasıl Dönüştürülür?
Sensörün rulo merkezine göre sabit bir konumda bulunduğu ve ölçüm ekseninin rulo merkezinden geçtiği bir düzenekte, dış çap basit bir geometrik hesapla bulunabilir.
- D: Rulonun dış çapı
- H: Sensör referans yüzeyinden rulo merkezine olan sabit mesafe
- d: Sensörün rulo yüzeyine ölçtüğü anlık mesafe
Bu hesaplama, sensör ölçüm ekseninin rulo merkezine hizalandığı ideal montaj geometrisi için geçerlidir. Farklı montaj konumlarında ilave geometrik hesaplama ve kalibrasyon gerekebilir.
Örnek senaryo: Sensörün referans yüzeyi ile rulo merkezi arasındaki mesafe 600 mm, ölçülen yüzey mesafesi ise 250 mm olsun. Bu durumda rulo dış çapı 700 mm olarak hesaplanır. Makinenin çalışma koşulları ve minimum kullanılabilir rulo çapı biliniyorsa bu veri, malzeme değişim uyarısının oluşturulmasında kullanılabilir.
Çap Ölçümü ile Kalan Metraj Aynı Şey Değildir
Ultrasonik sensör doğrudan yüzeye olan mesafeyi ölçer. Kalan malzeme uzunluğunu hesaplamak için bunun dışında rulo göbek çapı, malzeme kalınlığı ve sarım özellikleri gibi bilgilere de ihtiyaç duyulabilir.
Sabit kalınlıklı ve boşluksuz sarılmış malzemelerde çap üzerinden yaklaşık kalan metraj hesaplanabilir. Ancak sıkışabilen kauçuk katmanları veya farklı sarım yapılarında bu ilişkinin gerçek proses koşullarına göre değerlendirilmesi gerekir.
Rulo Takibinde Ultrasonik Sensör Kullanmanın Avantajları
Rulo malzeme takibinde sensör seçimini etkileyen önemli unsurlardan biri, üretim sırasında kullanılan malzemelerin farklı fiziksel özelliklere sahip olmasıdır. Kauçuk, tekstil ve metal içerikli malzemelerin renkleri, yüzey dokuları ve optik yansıtma davranışları birbirinden farklı olabilir.
Ultrasonik sensörler ışık yerine ses dalgaları kullandıkları için hedefin rengine veya optik yansıtıcılığına bağımlı değildir. Bu özellik, farklı malzeme türlerinin işlendiği üretim sistemlerinde önemli bir uygulama esnekliği sağlar.
- Temassız ölçüm: Dönen malzeme yüzeyine fiziksel temas gerekmeden mesafe kontrolü yapılabilir.
- Renkten bağımsız algılama: Açık, koyu veya farklı renkli malzemelerin ölçümünde optik renk özelliklerinden etkilenmeden çalışabilir.
- Farklı malzemelerde kullanım: Uygun yüzey ve montaj koşullarında kauçuk, tekstil ve çelik kord gibi malzemelerin bulunduğu hatlara uyarlanabilir.
- Endüstriyel ortam uyumu: Uygun sensör seçimiyle toz ve kirlenme gibi çevresel etkilere karşı dayanıklı ölçüm çözümleri oluşturulabilir.
- Hassas mesafe takibi: Yüksek çözünürlük ve küçük kör bölge özelliklerine sahip modeller, sınırlı montaj alanlarında avantaj sağlayabilir.
- Otomasyon entegrasyonu: Desteklenen çıkış ve haberleşme seçenekleriyle ölçüm sonuçları makine kontrol sistemine aktarılabilir.
Bununla birlikte ultrasonik ölçüm performansı, hedef yüzeyin açısı, ses dalgasını yansıtma davranışı, ortam sıcaklığı ve sensörün çalışma aralığı gibi faktörlerden etkilenebilir. Bu nedenle sensörün malzeme yapısına ve makine geometrisine göre seçilmesi önemlidir.
IO-Link ile Rulo Malzeme Takibinde Daha Fazla Veri
Geleneksel bir anahtarlama çıkışında kontrol sistemine yalnızca belirli bir seviyeye ulaşılıp ulaşılmadığı bilgisi iletilebilir. Sürekli ölçüm ve akıllı haberleşme altyapıları ise malzeme takibini daha ayrıntılı hale getirir.
IO-Link, sensörler ile otomasyon sistemleri arasında standartlaştırılmış dijital veri alışverişini sağlayan noktadan noktaya haberleşme teknolojisidir. Uyumlu bir Balluff ultrasonik sensör, IO-Link Master üzerinden kontrol sistemine bağlandığında yalnızca anahtarlama bilgisi değil, modele bağlı olarak sayısal ölçüm ve diagnostik bilgileri de aktarılabilir.
IO-Link Entegrasyonunda Hangi Bilgiler Kullanılabilir?
| Veri veya Fonksiyon | Üretim Hattındaki Kullanımı |
|---|---|
| Mesafe Ölçüm Verisi | Rulo dış çapının hesaplanması ve değişiminin takip edilmesi. |
| Ölçüm Eşik Değerleri | Malzeme miktarı belirlenen sınıra ulaştığında uyarı oluşturulması. |
| Diagnostik Bilgiler | Desteklenen cihazlarda sensör durumunun kontrol edilmesi ve olası ölçüm sorunlarının değerlendirilmesi. |
| Parametre Yönetimi | Uygun cihazlarda sensör ayarlarının kontrol sistemi üzerinden yönetilmesi. |
| Görsel Durum Bildirimi | PLC ve uygun sinyal ekipmanları kullanılarak operatöre malzeme seviyesi hakkında bilgi verilmesi. |
Balluff'un uygulama yaklaşımında ölçüm ve diagnostik bilgilerinin, uygun sistem mimarisinde LED SmartLight gibi görsel sinyal ekipmanlarıyla ilişkilendirilmesi de mümkündür. Böylece operatörler malzeme seviyesini veya uyarı durumunu makine üzerinde kolayca görebilir.
Örneğin normal çalışma durumunda standart bir gösterim, rulo çapı belirlenen seviyeye yaklaştığında ise farklı bir ışıklı uyarı kullanılabilir. Bu işlev, sensörün tek başına değil PLC, IO-Link ve sinyal ekipmanlarıyla birlikte oluşturduğu otomasyon çözümünün bir parçasıdır.
Sensör seviyesindeki verilerin makine ve tesis ağına nasıl taşınabileceği hakkında daha ayrıntılı bilgi için endüstriyel haberleşme ve IO-Link altyapıları hakkındaki içeriğimizi inceleyebilirsiniz.
Lastik Üretiminde Malzeme Besleme Süreci Nasıl Yönetilebilir?
Lastik üretimi, farklı malzemelerin belirli bir üretim sırası ve hassasiyetle bir araya getirildiği proseslerden oluşur. Kauçuk bileşenler, tekstil takviyeler ve çelik kord malzemeleri çeşitli istasyonlarda rulo veya tambur sistemleri üzerinden beslenebilir.
Bu istasyonlarda malzemenin tükenme zamanına ilişkin doğru bilgiye sahip olmak, malzeme hazırlığı ve üretim koordinasyonu açısından avantaj sağlayabilir.
Örnek Bir Üretim Senaryosu
Bir lastik üretim makinesinde aynı anda birkaç farklı malzeme rulosunun kullanıldığını düşünelim. Her rulo için uygun konuma yerleştirilen ultrasonik sensörler, üretim süresince dış çap değişimlerini izler.
Kontrol sistemi, ölçülen verileri ilgili malzemenin minimum kullanılabilir çap değeriyle karşılaştırır. Bir rulonun çapı belirlenen uyarı seviyesine yaklaştığında operatöre bilgi gönderilir. Böylece yeni malzeme, mevcut rulo tükenmeden önce üretim alanında hazır hale getirilebilir.
Önemli ayrıntı: Erken uyarı eşiği belirlenirken yalnızca minimum rulo çapı değil, malzeme tüketim hızı, yeni rulonun hazırlanma süresi ve değişim için gereken operasyonel zaman da hesaba katılmalıdır.
Bu Yaklaşımın Operasyonel Faydaları
- Rulo malzeme durumunun üretim sırasında sürekli takip edilebilmesi.
- Malzeme değişim hazırlığının daha önceden planlanabilmesi.
- Operatörlerin birden fazla besleme noktasını daha kolay yönetebilmesi.
- Malzeme tükenmesine bağlı beklenmeyen duruş riskinin azaltılabilmesi.
- Ölçüm verilerinin üretim ve bakım analizlerinde kullanılabilmesi.
Benzer ölçüm yaklaşımı yalnızca lastik üretimiyle sınırlı değildir. Ambalaj filmi, kağıt, tekstil veya sürekli şerit malzemenin kullanıldığı başka üretim hatlarında da uygun sensör ve makine tasarımıyla uygulanabilir.
Rulo Çapı Ölçümü İçin Ultrasonik Sensör Seçerken Nelere Dikkat Edilmeli?
Rulo takibi uygulamalarında sensörün katalogdaki maksimum algılama mesafesi tek başına yeterli bir seçim kriteri değildir. Doğru ölçüm sonuçları elde etmek için sensörün makine üzerindeki konumu, hedef malzemenin fiziksel özellikleri ve kontrol sisteminin gereksinimleri birlikte değerlendirilmelidir.
| Seçim Kriteri | Uygulamada Dikkat Edilmesi Gerekenler |
|---|---|
| Ölçüm Mesafesi | Sensör ile tam ve boşalmaya yakın rulo yüzeyi arasındaki mesafelerin cihazın ölçüm aralığında kalması gerekir. |
| Kör Bölge | Sensörün algılama yapamadığı minimum mesafe dikkate alınmalı, en büyük rulo çapında bile uygun boşluk bulunmalıdır. |
| Hedef Malzeme | Kauçuk, tekstil, metal kord veya diğer malzemelerin yüzey yapısı ve ses yansıtma davranışı değerlendirilmelidir. |
| Yüzey Geometrisi | Rulonun dönmesi sırasında oluşan salınım, malzeme düzensizlikleri ve yüzey açısı ölçüm kararlılığını etkileyebilir. |
| Ortam Koşulları | Sıcaklık değişimleri, hava akımı, kirlenme ve makine titreşimi uygulama koşullarına göre incelenmelidir. |
| Çıkış ve Haberleşme | Kontrol ihtiyacına göre anahtarlama, analog çıkış veya IO-Link destekli uygun model belirlenmelidir. |
| Kontrol Yazılımı | Ölçüm filtreleme, eşik yönetimi, uyarı gecikmesi ve sensör arızası durumundaki davranış tanımlanmalıdır. |
Ölçüm Verisinin Filtrelenmesi Neden Önemlidir?
Dönen rulolarda malzemenin sarım yapısına bağlı küçük yüzey değişimleri görülebilir. Bu nedenle tek bir anlık mesafe ölçümünü doğrudan malzeme tükenme alarmı olarak kullanmak yerine, kontrol sisteminde uygun filtreleme ve eşik doğrulama mantığı uygulanabilir.
Örneğin kısa süreli ölçüm dalgalanmaları ile rulo çapındaki gerçek azalma birbirinden ayrılmalıdır. Böylece gereksiz uyarıların azaltılması ve üretim operatörüne daha anlamlı bilgiler sunulması mümkün olur.
Uygulama Tasarımında Önemli Bir Ayrıntı
Çap ölçümünden kalan üretim süresini hesaplamak için malzeme tüketim hızının da bilinmesi gerekir. Kalan metraj ve tüketim hızı doğru şekilde belirlendiğinde yaklaşık değişim zamanı hesaplanabilir.
Ancak malzeme kalınlığı değişken olduğunda veya sarım yoğunluğu farklılaştığında yalnızca çap verisinden yapılan tahminlerin doğruluğu sınırlanabilir. Böyle durumlarda çap ölçümünün, makinenin tüketim verileriyle birlikte değerlendirilmesi daha uygun bir yaklaşım olabilir.
Manuel Kontrolden Sensör Tabanlı Malzeme Takibine Geçiş
Endüstriyel üretimde malzeme takibi, operatör gözlemiyle gerçekleştirilebileceği gibi sensörlerden elde edilen bilgilerle otomasyon sisteminin bir parçası haline de getirilebilir. İki yaklaşım arasındaki temel fark, malzeme durumunun ne kadar düzenli ölçüldüğü ve bu bilginin üretim sürecinde nasıl kullanıldığıdır.
| Değerlendirme | Manuel Takip | Ultrasonik Sensörle Takip |
|---|---|---|
| Kontrol Yöntemi | Operatörün görsel gözlemi | Sensör tarafından temassız ölçüm |
| Ölçüm Sıklığı | Kontrol aralıklarına bağlı | Uygun sistemde sürekli ve periyodik veri toplama |
| Erken Uyarı | Operatör değerlendirmesine bağlı | Tanımlanan ölçüm eşikleriyle otomatik uyarı |
| Veri Kaydı | Manuel kayıt gerektirebilir | Uygun kontrol altyapısında dijital kayıt yapılabilir |
| Çoklu Rulo İzleme | Birden fazla kontrol noktası gerektirir | Birden fazla sensörün merkezi izlenmesi mümkündür |
Sensör tabanlı izleme, operatörün görevini ortadan kaldıran değil, karar vermek için kullandığı bilgiyi geliştiren bir yaklaşımdır. Malzeme hazırlığı, rulo değişimi ve üretim planlaması gibi işlemler daha görünür ölçüm verilerine dayanarak yürütülebilir.
Balluff Sensör Teknolojileri ile Daha Kontrollü Malzeme Yönetimi
Malzeme sürekliliği, üretim otomasyonunda yalnızca mekanik besleme sistemleriyle değil, doğru ölçüm ve kontrol teknolojilerinin bir arada kullanılmasıyla ele alınmalıdır.
Balluff ultrasonik sensörler, farklı malzemelerin bulunduğu rulo besleme uygulamalarında temassız mesafe ölçümünü mümkün kılar. Uygun modellerde IO-Link haberleşmesiyle birleştirilen ölçüm verileri, operatör bilgilendirmesinden merkezi durum takibine kadar çeşitli otomasyon görevlerinde kullanılabilir.
Mega Sensör'ün Balluff ürün portföyü içerisinde yer alan sensör ve endüstriyel haberleşme teknolojileri, üretim hatlarının farklı algılama ve veri aktarım ihtiyaçlarına yönelik çözümler sunmaktadır.
Rulo çapı takibinde başarılı bir uygulama için sensörün yalnızca nesneyi algılaması yeterli değildir. Ölçüm aralığı, kör bölge, montaj geometrisi, malzemenin yüzey davranışı ve kontrol sisteminin veri işleme yöntemi birlikte tasarlanmalıdır. Böylece elde edilen mesafe bilgisi, üretimde kullanılabilir ve anlamlı bir malzeme yönetimi verisine dönüştürülebilir.
Rulo Malzeme Takibi ve Ultrasonik Sensörler Hakkında Sık Sorulan Sorular
Ultrasonik sensör ile rulo çapı nasıl ölçülür?
Ultrasonik sensör, rulo yüzeyine ses dalgaları göndererek yüzeye olan mesafeyi ölçer. Sensörün rulo merkezine göre montaj konumu biliniyorsa ölçülen mesafe kullanılarak dış çap hesaplanabilir. Bu sayede rulo çapındaki değişim temassız olarak takip edilebilir.
Balluff ultrasonik sensörler farklı renk ve malzemelerde kullanılabilir mi?
Evet. Ultrasonik sensörler optik algılama yerine ses dalgalarını kullandıkları için malzemenin renginden veya optik yansıtıcılığından bağımsız ölçüm yapabilir. Bununla birlikte hedef yüzeyin geometrisi, ses yansıtma özellikleri ve montaj koşulları ölçüm performansını etkileyebilir.
Rulo malzeme takibinde IO-Link kullanmak zorunlu mudur?
Hayır. Uygun analog veya anahtarlama çıkışlı sensörlerle de temel ölçüm ve seviye kontrolü yapılabilir. IO-Link destekli modeller ise sayısal proses verilerinin, parametrelerin ve desteklenen diagnostik bilgilerinin otomasyon sistemine aktarılmasına olanak sağlayabilir.
Ultrasonik sensör kalan malzeme uzunluğunu doğrudan ölçer mi?
Ultrasonik sensör temel olarak yüzeye olan mesafeyi ölçer. Kalan malzeme uzunluğunu hesaplamak için dış çapın yanı sıra rulo göbek çapı, malzeme kalınlığı ve sarım özellikleri gibi ilave proses bilgileri gerekir. Hesaplama doğruluğu malzemenin fiziksel yapısına bağlıdır.
Ultrasonik rulo takibi yalnızca lastik üretiminde mi kullanılır?
Hayır. Rulo çapının izlenmesi gereken ambalaj filmi, kağıt, tekstil ve benzeri sürekli malzeme besleme uygulamalarında da ultrasonik sensörler kullanılabilir. Uygun çözümün belirlenmesi için malzeme özellikleri ve makine geometrisi değerlendirilmelidir.