CNC Takım Takibi ve Otomatik Yönetim | Balluff Tool-ID
CNC işleme merkezlerinde kullanılan kesici takımların doğru tanımlanması, takım ölçüm bilgilerinin kontrol sistemlerine aktarılması ve kullanım geçmişinin izlenmesi, modern üretim süreçlerinde önemli bir gereksinimdir. Balluff Tool-ID ve endüstriyel RFID çözümleri, takım tutucuların elektronik kimlik üzerinden tanımlanmasını sağlayarak üretimde dijital takım yönetimi için güvenilir bir altyapı oluşturur.
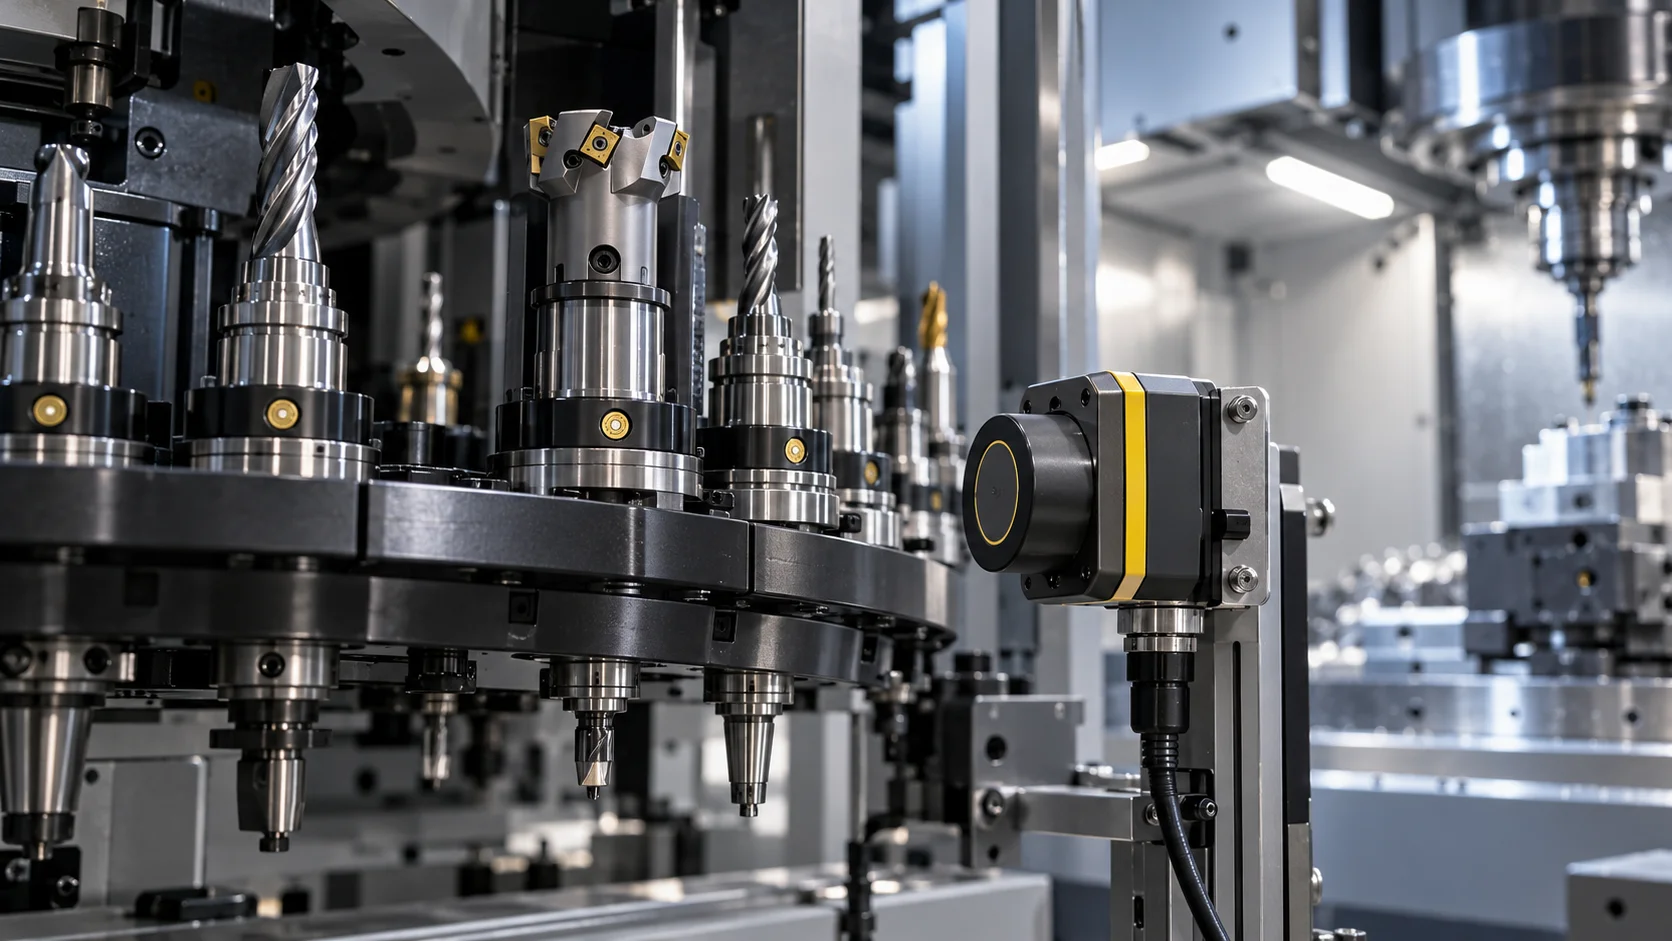
CNC Tezgâhlarında RFID ile Takım Takibi Nedir?
CNC tezgâhlarında RFID ile takım takibi, kesici takımların veya takım tutucuların elektronik veri taşıyıcılar üzerinden benzersiz olarak tanımlanmasıdır. Takım numarası, uzunluk, çap, ofset ve diğer operasyon bilgileri, sistem mimarisine göre RFID taşıyıcısında veya merkezi takım yönetim yazılımında tutulabilir. RFID okuyucu, takımın kimliğini tanımlayarak ilgili verilerin CNC kontrolüyle eşleştirilmesini sağlar.
Balluff endüstriyel RFID sistemleri , bu uygulamalar için LF, HF ve UHF teknolojilerine dayalı farklı çözümler sunmaktadır.
CNC Tezgâhlarında Otomatik Takım Yönetimi Neden Önemlidir?
CNC işleme merkezlerinde tek bir parçanın üretimi sırasında farklı kesici takımlar kullanılabilir. Frezeleme, delme, raybalama, kılavuz çekme ve yüzey işleme operasyonlarının her biri farklı takım geometrileri ve ölçüm parametreleri gerektirir.
Takım çeşitliliği arttıkça fiziksel takımın, CNC kontrolündeki doğru takım kaydıyla eşleştirilmesi daha önemli hale gelir. Özellikle birden fazla CNC tezgâhının aynı takım hazırlama istasyonunu kullandığı tesislerde, standartlaştırılmış veri yönetimi operasyonel sürekliliği destekler.
Geleneksel takım yönetiminde ölçüm bilgileri operatör tarafından manuel olarak girilebilir. RFID destekli sistemlerde ise takım kimliği otomatik tanımlanarak doğru dijital kayda ulaşılması ve gerekli parametrelerin kontrol sistemine aktarılması sağlanabilir.
Takım Kimliği
Her takım tutucunun benzersiz elektronik kimlikle tanınması ve ilgili dijital kayıtla eşleştirilmesi.
Ölçüm Bilgileri
Takım uzunluğu, çap ve ofset değerlerinin uygun sistemler arasında yönetilmesi.
Kullanım Geçmişi
Takım kullanım, ölçüm ve bakım kayıtlarının fiziksel takım kimliğiyle ilişkilendirilmesi.
Takım Takibi ile Üretim İzlenebilirliği
Üretim izlenebilirliği, bir ürünün hangi ekipman ve süreçlerle üretildiğinin kayıt altına alınmasıdır. RFID ile tanımlanan takım kimliği; makine, operasyon zamanı ve üretim kaydıyla ilişkilendirilebilir.
Böylece kesici takımın yalnızca nerede bulunduğu değil, uygun yazılım entegrasyonuyla hangi üretim süreçlerinde kullanıldığı da takip edilebilir.
Balluff Tool-ID Sistemi Nasıl Çalışır?
Tool-ID (Tool Identification), CNC tezgâhlarında kullanılan kesici takımların elektronik kimlik üzerinden tanımlanmasını ifade eder. Balluff'un RFID tabanlı Tool-ID çözümleri, takım tutucuyu ilgili ölçüm ve kullanım kayıtlarıyla eşleştirerek otomatik takım yönetimini destekler.
RFID, Radio Frequency Identification ifadesinin kısaltmasıdır. Radyo frekansı aracılığıyla nesnelerin temassız tanımlanmasını sağlar. CNC uygulamalarında RFID veri taşıyıcısı, uygun bir takım tutucu bölgesine yerleştirilir.
Okuma/yazma kafası veri taşıyıcıya uygun mesafeye geldiğinde iletişim kurar. Okunan takım kimliği, uygun arayüz üzerinden CNC kontrolüne, PLC'ye veya merkezi takım yönetim yazılımına aktarılabilir.
RFID Takım Tanımlama Veri Akışı
Takım tutucunun kimliğini veya kayıtlı verilerini taşır.
Veri taşıyıcıyla temassız haberleşir.
Okunan kimliği CNC veya PLC üzerinde işler.
Takım kaydı ve kullanım bilgileri eşleştirilir.
Takım Hazırlama İstasyonundan CNC'ye Veri Aktarımı
Bir takım hazırlama istasyonunda kesici takımın uzunluğu ve çapı ölçüldüğünde bu değerler ilgili takım kimliğiyle eşleştirilir. Sistem tasarımına göre bilgiler RFID taşıyıcısına yazılabilir veya merkezi veri tabanında saklanabilir.
Takım CNC tezgâhına getirildiğinde okuyucu tarafından tanınır. Kontrol sistemi, ilgili takım kaydını bularak gerekli parametreleri çağırabilir.
Balluff'un RFID ile otomatik takım yönetimi uygulaması, bu teknolojinin freze makineleri ve işleme merkezlerinde nasıl kullanılabildiğini açıklamaktadır.
Teknik ayrıntı: RFID, takımın kimliğini tanımlar; fiziksel aşınmayı doğrudan ölçmez. Takım ömrü, kesme süresi veya kullanım sayısı gibi bilgiler CNC ya da başka kontrol sistemlerinden alınarak RFID kimliğiyle ilişkilendirilebilir.
CNC Takım Yönetiminde Kullanılan Balluff RFID Çözümleri
RFID takım tanımlama sistemleri veri taşıyıcı, okuma/yazma kafası, kontrol arayüzü ve yazılım bileşenlerinden oluşur. Uygun ürün ailesi; okuma mesafesi, veri kapasitesi, metal ortam ve haberleşme gereksinimlerine göre belirlenir.
Balluff BIS C – LF RFID Teknolojisi
Balluff BIS C endüstriyel RFID sistemleri , 70/455 kHz düşük frekans teknolojisine dayanır. Özellikle takım tezgâhlarında ve metal işleme ortamlarında kısa mesafeli takım tanımlama için geliştirilmiş çözümler içerir.
Soğutma sıvılarının ve yağlayıcıların bulunduğu CNC ortamlarında uygun BIS C veri taşıyıcı ve okuyucu kombinasyonları değerlendirilebilir. Ürün ailesi, farklı bellek kapasitesi ve montaj seçenekleri sunar.
- LF 70/455 kHz çalışma prensibi.
- CNC takım tutucularına yönelik tanımlama seçenekleri.
- Endüstriyel ortamlara uygun veri taşıyıcılar.
- Statik ve uygun sistemlerde dinamik okuma.
- Uyumlu kontrol üniteleriyle veri aktarımı.
Balluff BIS M – HF RFID Teknolojisi
Balluff BIS M RFID sistemi , 13,56 MHz yüksek frekans teknolojisini kullanır. Takım tanımlama, iş parçası izlenebilirliği ve üretim verilerinin aktarılması gibi uygulamalarda kullanılabilir.
BIS M sistemleri uygun modellerde ISO 15693 ve ISO 14443A standartlarını destekler. Farklı veri taşıyıcı, okuyucu ve arayüz seçenekleri sayesinde ihtiyaçlara uygun konfigürasyonlar oluşturulabilir.
Üreticinin resmî BIS M HF RFID ürün sayfası , bu teknolojinin temel özelliklerini ve ürün çeşitlerini açıklamaktadır.
Balluff BIS V – Çok Frekanslı Değerlendirme
Bir üretim tesisinde LF, HF ve UHF RFID teknolojileri farklı istasyonlarda kullanılabilir. Bu noktada Balluff çok frekanslı değerlendirme birimleri , uygun RFID okuma/yazma kafalarını ortak kontrol altyapısında bir araya getirmek için değerlendirilebilir.
BIS V ailesindeki uygun modeller, dört adede kadar okuma/yazma kafasının bağlanmasına olanak tanır. Farklı RFID frekanslarının aynı tesis içerisinde yönetilmesi, sistem mimarisinin esnekliğini artırabilir.
Balluff BIS C ve BIS M Arasındaki Farklar
BIS C ve BIS M aynı endüstriyel RFID ürün ailesinin farklı frekanslarda çalışan çözümleridir. CNC uygulamalarında hangi sistemin tercih edileceği, okuyucu ve veri taşıyıcının birlikte değerlendirildiği saha koşullarına bağlıdır.
| Özellik | Balluff BIS C | Balluff BIS M |
|---|---|---|
| Teknoloji | LF RFID | HF RFID |
| Frekans | 70/455 kHz | 13,56 MHz |
| Öne çıkan kullanım | CNC takım tanımlama ve metal işleme | Takım, parça ve üretim verisi tanımlama |
| Metal ortam | Metal işleme ortamlarına özel çözümler | Uygun metal montajlı bileşen seçimi gerekir |
| Veri kapasitesi | Veri taşıyıcı modeline bağlıdır | Veri taşıyıcı modeline bağlıdır |
| Okuma mesafesi | Okuyucu, etiket ve montaja bağlıdır | Okuyucu, etiket ve montaja bağlıdır |
| Seçim yaklaşımı | Zorlu CNC ortamında kısa mesafeli tanımlama | HF tabanlı veri yönetimi ve tanımlama |
Hangi RFID Sistemi Tercih Edilmeli?
Yoğun metal yüzeylerin, yağlayıcıların ve soğutma sıvılarının bulunduğu CNC takım magazinlerinde BIS C uygun bir seçenek olabilir. HF veri yönetimi gereksinimlerinin öne çıktığı uygulamalarda BIS M değerlendirilebilir. Nihai seçim gerçek montaj ve çalışma koşullarında yapılacak testlere dayanmalıdır.
Üretim hattındaki malzeme akışının daha uzun mesafelerden izlenmesi gereken uygulamalarda ise Balluff BIS U UHF RFID sistemleri ayrıca değerlendirilebilir. Ancak uzun mesafeli UHF izleme ile CNC takım tutucu tanımlama uygulamaları farklı gereksinimlere sahiptir.
RFID ile CNC Takımlarının Hangi Bilgileri Yönetilebilir?
RFID sisteminin temel avantajı, fiziksel takım ile dijital kayıt arasında kalıcı bir eşleştirme oluşturulabilmesidir. Kullanılan veri taşıyıcının belleğine ve yazılım mimarisine bağlı olarak farklı takım bilgileri yönetilebilir.
| Veri | Açıklama | Kullanım Amacı |
|---|---|---|
| Takım ID | Benzersiz takım tutucu kimliği | Dijital eşleştirme |
| Takım türü | Kesici takım sınıfı ve tanımı | Sınıflandırma |
| Takım uzunluğu | Ölçülen uzunluk değeri | CNC takım ofseti |
| Takım çapı | Ölçülen veya tanımlanan çap | Geometri yönetimi |
| Kullanım süresi | CNC veya yazılımdan gelen çalışma kaydı | Takım ömrü takibi |
| Bakım durumu | Kontrol, bileme veya değişim kayıtları | Bakım planlama |
| Makine geçmişi | Kullanıldığı CNC tezgâhları | Üretim izlenebilirliği |
RFID Üzerinde Veri Saklamak mı, Merkezi Veritabanı mı Kullanmak?
Takım yönetiminde iki temel veri saklama yaklaşımı bulunur. İlkinde uygun bilgiler doğrudan RFID veri taşıyıcısına yazılır. Takım farklı istasyonlara taşındığında uyumlu okuyucular bu bilgileri okuyabilir.
İkinci yaklaşımda RFID yalnızca benzersiz elektronik kimliği taşır. Takım uzunluğu, çap, kullanım süresi ve bakım geçmişi gibi bilgiler merkezi veri tabanında tutulur ve takım kimliği üzerinden çağrılır.
Hibrit mimarilerde ise temel takım bilgileri RFID üzerinde saklanırken ayrıntılı geçmiş kayıtları merkezi yazılımda yönetilebilir. Veri güncellemelerinin hangi sistem tarafından yapılacağı proje aşamasında tanımlanmalıdır.
Uygulama detayı: Aynı takımın farklı makinelerde kullanıldığı sistemlerde veri sürümü ve eşzamanlama yaklaşımının belirlenmesi önemlidir. Böylece RFID üzerindeki kayıtlar ile merkezi yazılımdaki bilgiler tutarlı tutulabilir.
RFID ile Takım Ömrü Yönetimi
Takımın çalışma süresi, işlediği parça sayısı ve bakım geçmişi, kesici takımın yaşam döngüsünü değerlendirmede kullanılabilir. RFID, bu bilgilerin doğru fiziksel takımla eşleştirilmesini sağlar.
Makinenin titreşim, sıcaklık ve diğer fiziksel durumlarının izlenmesi ise farklı bir ölçüm katmanıdır. Bu yaklaşım hakkında kestirimci bakım ve durum izleme içeriği incelenebilir.
RFID Takım Yönetimi CNC, PLC ve IO-Link Sistemlerine Nasıl Bağlanır?
RFID tabanlı takım yönetiminde okuyucunun veriyi alması yalnızca ilk aşamadır. Bu verinin doğru takım kaydıyla eşleştirilmesi ve ilgili CNC kontrolüne iletilmesi gerekir.
RFID Okuma Noktasını Belirleme
Okuyucu, takım hazırlama istasyonuna, magazin yükleme alanına veya uygun başka bir tanımlama noktasına yerleştirilir. Montaj mesafesi ve takım hareketi değerlendirilir.
Elektronik Takım Kimliği Oluşturma
RFID veri taşıyıcısı, ilgili takım veya takım tutucunun dijital kaydıyla eşleştirilir. Gerekli bilgiler uygun sistemde saklanır.
PLC veya CNC Kontrolüne Veri Aktarma
Okunan kimlik, uyumlu arayüz üzerinden kontrol sistemine aktarılır. CNC kontrolünün desteklediği haberleşme mekanizmasına göre takım parametreleri işlenir.
Takım Yönetim Yazılımıyla Eşleştirme
Ölçüm değerleri, kullanım süresi, bakım bilgileri ve üretim geçmişi takım kimliğiyle ilişkilendirilir.
Okuma ve Veri Doğrulama Testleri
Statik ve dinamik okuma, tekrar okuma, bağlantı kesintisi ve hatalı veri senaryoları gerçek üretim koşullarında test edilir.
IO-Link ile RFID Entegrasyonu
IO-Link, saha cihazlarıyla kontrol sistemleri arasında dijital veri alışverişini sağlayan bir haberleşme standardıdır. IO-Link arayüzünü destekleyen RFID cihazları, uygun master modüllerine bağlanabilir.
Bu yaklaşım, uygun sistemlerde saha bağlantılarının standartlaştırılması ve cihaz bilgilerinin merkezi yönetimi açısından avantaj sağlayabilir.
İlgili altyapı seçenekleri için Balluff endüstriyel ağ ve IO-Link çözümleri incelenebilir.
Mevcut CNC Tezgâhına RFID Eklenebilir mi?
Mevcut CNC makinelerine RFID eklenmesi, kullanılan kontrol ünitesinin bağlantı ve veri aktarım özelliklerine bağlıdır.
Bazı uygulamalarda doğrudan CNC kontrolüyle haberleşme sağlanırken bazı sistemlerde ayrı bir tanımlama istasyonu kullanılması daha uygun olabilir.
Balluff'un Easy Tool-ID 2.0 sistemi , uygun USB arayüzüne sahip takım tezgâhlarında takım verilerinin aktarımı için değerlendirilebilen çözümlerden biridir.
CNC İşleme Merkezinde RFID Takım Yönetimi: Örnek İş Akışı
RFID takım yönetiminin çalışma mantığını açıklamak için birden fazla CNC tezgâhına sahip bir metal işleme tesisi düşünelim.
Ortak Takım Hazırlama İstasyonundan İki CNC Tezgâhına Takım Aktarımı
Üretim tesisinde iki CNC işleme merkezi ve ortak kullanılan bir takım hazırlama istasyonu bulunduğunu varsayalım.
Takım hazırlama istasyonunda kesici takımın uzunluğu ve çapı ölçülür. Bu bilgiler takım tutucudaki RFID kimliğiyle eşleştirilir ve sistemin mimarisine göre kaydedilir.
Takım birinci CNC tezgâhına getirildiğinde RFID okuyucu tarafından tanımlanır. Kontrol sistemi ilgili takım kaydını bulur ve gerekli veriler işlenir.
Takım daha sonra ikinci CNC tezgâhında kullanılacaksa aynı elektronik kimlik üzerinden tanımlanabilir. Böylece farklı makinelerde ortak takım kayıtlarıyla çalışılabilir.
Takımın kontrol, yeniden ölçüm veya bakım işlemlerinde de aynı dijital kimlik kullanılabilir.
Gerekli Sistem Bileşenleri
- Takım tutucuya uygun RFID veri taşıyıcı.
- Uyumlu RFID okuma/yazma kafası.
- RFID değerlendirme veya kontrol arayüzü.
- Takım hazırlama ve ölçüm istasyonu.
- CNC kontrolüne uygun veri aktarım altyapısı.
- Takım yönetim yazılımı veya veri tabanı.
Bu senaryo, RFID tabanlı takım yönetiminin işleyişini açıklamak için hazırlanmıştır. Gerçek bir müşteri projesi veya ölçülmüş performans sonucu değildir.
CNC Takım Takibi İçin RFID Seçerken Nelere Dikkat Edilmelidir?
Endüstriyel RFID sistemi seçerken yalnızca çalışma frekansı veya katalogdaki maksimum okuma mesafesi dikkate alınmamalıdır. Uygulamanın gerçek saha koşulları birlikte değerlendirilmelidir.
Metal Ortam
Takım tutucu ve okuyucu çevresindeki metal yapı okuma performansını etkileyebilir.
Okuma Aralığı
Okuyucu ile veri taşıyıcı arasındaki mesafe ve hizalama kontrol edilmelidir.
Magazin Hızı
Hareketli okuma gerekiyorsa çevrim süresi ve veri miktarı dikkate alınmalıdır.
Saha Koşulları
Yağ, soğutma sıvısı, sıcaklık ve mekanik etkiler değerlendirilmelidir.
Bellek İhtiyacı
Yalnızca takım kimliği mi, yoksa ek veriler mi saklanacağı belirlenmelidir.
Kontrol Uyumu
CNC, PLC ve üst seviye yazılım entegrasyonu kontrol edilmelidir.
RFID ile Endüktif Sensör Arasındaki Fark
CNC otomasyonunda RFID sistemleri ile endüktif sensörler birbirinden farklı görevler üstlenir.
Endüktif sensör, uygun metal nesnelerin varlığını veya konumunu algılayabilir. RFID ise elektronik veri taşıyıcı üzerinden nesnenin kimliğini veya kayıtlı verisini okuyabilir.
Örneğin endüktif sensör magazin yuvasında metal bir takım tutucunun varlığını algılayabilir. RFID sistemi ise etiketli takımın hangi takım olduğunu tanımlayabilir.
Bu teknolojilerin kullanım farkları hakkında endüktif sensör nedir? Balluff endüktif sensörler rehberi incelenebilir.
Mekanik varlık kontrolü için kullanılabilecek alternatifler arasında Balluff endüktif sensör ürünleri bulunmaktadır.
Devreye Alma Öncesi Kontrol Listesi
- Gerçek takım tutucuyla okuma testi yapılmalıdır.
- Metal montaj koşulları doğrulanmalıdır.
- Statik ve dinamik okuma ayrı test edilmelidir.
- Veri yazıldıktan sonra doğrulama okuması yapılmalıdır.
- Bağlantı kesintisindeki sistem davranışı belirlenmelidir.
- Tekrarlanan okumaların kayıt oluşturma mantığı kontrol edilmelidir.
Ürün seçiminde Balluff'un gelişmiş RFID konfigüratörü de kullanılabilir.
Otomatik RFID Takım Yönetiminin Üretim Süreçlerine Katkıları
RFID tabanlı takım yönetimi, uygun kontrol ve yazılım entegrasyonuyla takım hazırlama, yükleme, üretim ve bakım süreçleri arasında ortak veri kullanımını destekler.
Güvenilir Kimlik
Fiziksel takım ile dijital kayıt arasında benzersiz eşleştirme sağlar.
Veri Aktarımı
Uygun entegrasyonlarda manuel veri girişinin azaltılmasına yardımcı olur.
Takım Geçmişi
Kullanım ve bakım kayıtlarının takım kimliğiyle eşleştirilmesini sağlar.
Takım Ömrü
CNC'den alınan kullanım bilgilerinin ilgili takım kaydıyla yönetilmesini destekler.
Merkezi Yönetim
Birden fazla CNC tezgâhında ortak takım verilerinin kullanılmasını kolaylaştırır.
Sistem Entegrasyonu
RFID tanımlama verilerinin mevcut üretim ve otomasyon altyapısına bağlanmasına yardımcı olur.
Başarı Nasıl Ölçülür?
RFID takım yönetimi projesinin değerlendirilmesinde yalnızca okuyucu performansı değil, operasyonun tamamı dikkate alınmalıdır.
Takım hazırlama süresi, manuel veri girişi sayısı, takım tanımlama doğruluğu, takım kayıtlarının güncelliği ve takım kullanım geçmişinin izlenebilirliği gibi göstergeler proje öncesi ve sonrasında karşılaştırılabilir.
Böylece elde edilen faydalar varsayımsal oranlar yerine gerçek işletme verileriyle değerlendirilebilir.
CNC RFID Takım Yönetimi Hakkında Sık Sorulan Sorular
CNC tezgâhlarında RFID ne işe yarar?
RFID, CNC takım tutucularının benzersiz olarak tanımlanmasını ve ilgili takım verilerinin kontrol sistemleriyle eşleştirilmesini sağlar.
Balluff BIS C ve BIS M arasındaki fark nedir?
BIS C, 70/455 kHz düşük frekanslı RFID teknolojisini kullanır. BIS M ise 13,56 MHz yüksek frekanslı RFID teknolojisine dayanır. Sistem seçimi uygulama ve ortam koşullarına göre yapılır.
RFID ile takım aşınması doğrudan ölçülür mü?
Hayır. RFID takımın elektronik kimliğini ve uygun durumlarda kayıtlı verilerini okur. Aşınma ve kullanım bilgileri ek ölçüm veya kontrol sistemlerinden alınarak takım kimliğiyle ilişkilendirilebilir.
Mevcut CNC tezgâhına RFID eklenebilir mi?
Evet, uygun altyapıya sahip CNC tezgâhlarına RFID tabanlı takım tanımlama eklenebilir. Entegrasyon yöntemi kontrol ünitesinin bağlantı ve veri aktarım özelliklerine bağlıdır.
RFID ile barkod arasındaki fark nedir?
Barkod sistemlerinde kodun optik olarak görülmesi gerekir. RFID sistemleri ise uygun çalışma koşullarında doğrudan optik görüş hattına ihtiyaç duymadan radyo frekansıyla tanımlama yapabilir.
CNC takım takibi için hangi Balluff ürünleri kullanılır?
Uygulama koşullarına göre Balluff BIS C, BIS M ve uyumlu BIS V değerlendirme birimleri kullanılabilir. Veri taşıyıcı ve okuyucu kombinasyonu projeye özel belirlenmelidir.
RFID ve Endüstriyel Otomasyon Teknolojilerini Daha Yakından İnceleyin
CNC takım yönetimi, endüstriyel tanımlama teknolojilerinin uygulama alanlarından biridir. Üretim hattının diğer aşamalarında farklı sensör ve haberleşme çözümleriyle birlikte kullanılabilir.
CNC Takım Yönetiminde Dijital Tanımlama Altyapısı
CNC tezgâhlarında RFID ile takım takibi, fiziksel kesici takımlar ile dijital takım kayıtları arasında tutarlı bir bağlantı kurulmasını sağlar. Uygun sistem mimarisiyle takım hazırlama, magazin yükleme, üretim ve bakım süreçleri aynı kimlik üzerinden yönetilebilir.
Balluff BIS C, BIS M ve BIS V ürün aileleri, farklı frekans ve haberleşme gereksinimlerine uygun endüstriyel RFID seçenekleri sunar. Uygun sistem, kullanılacak takım tutucuların özellikleri, ortam koşulları ve CNC kontrol altyapısına göre belirlenmelidir.
Mega Sensör'ün Balluff RFID ürün portföyü üzerinden ilgili teknoloji aileleri ve bileşenler incelenebilir.